Sebagian besar kegagalan crimping ditentukan dalam dua detik pertama operasi dan ditemukan beberapa bulan kemudian di lapangan. Cacat itu sendiri terlihat di bangku — hanya saja tidak diperhatikan.
Ini adalah panduan singkat tentang apa yang salah, seperti apa bentuknya, dan cek mana yang menangkapnya.
Under-crimp
Laras terkompresi tetapi untaian tidak terkonsolidasi. Secara visual, crimp terlihat dangkal, dan laras masih menunjukkan kontur bulat aslinya pada satu atau dua sisi.
Penyebabnya biasanya adalah cetakan yang ukurannya satu ukuran untuk terminal, atau alat yang telah disesuaikan agar berhenti sebelum penutupan penuh agar isolasi tidak retak.
Akibatnya adalah rongga di antara helai tersebut. Sendi menahan secara mekanis, melewati tarikan santai, dan memanas saat rongga teroksidasi.
Tangkap dengan: uji tarik pada sampel dari setiap shift, dan dengan memeriksa bahwa tanda cetakan sesuai dengan ukuran terminal.
Over-crimp
Laras diratakan melewati bagian desainnya. Sambungan terbuka, atau laras menipis di tepi cetakan dan menunjukkan garis terang yang menjadi retakan setelah beberapa siklus termal.
Ini biasanya berasal dari penggunaan cetakan yang terlalu kecil, atau dari alat yang kehilangan ratchetnya dan tertutup hanya dengan tekanan tangan.
Tangkap dengan: uji tarik yang sama — sambungan yang terlalu dikripkan sering kali patah di laras daripada ditarik keluar — plus pemeriksaan visual untuk sambungan yang retak.
Profil dadu salah
Ferrule profil persegi yang dikrimi dengan cetakan lekukan tampak sangat memadai: tabung tertutup, kawatnya di dalam, jelas tidak ada yang salah. Masalahnya adalah penampang berbentuk bulat dengan satu titik kompresi, dan untaian di dalamnya tidak terkonsolidasi secara merata.
Sambungan bekerja dalam uji meja dan berperilaku tidak dapat diprediksi di blok terminal, di mana penjepit berpegang pada permukaan yang tidak pernah terbentuk.
Tangkap dengan: memeriksa profil pada sampel penampang — empat permukaan datar untuk ferrule, heksagonal atau lekukan untuk lug, double crimp pada terminal berinsulasi.
Kabel belum sepenuhnya terpasang
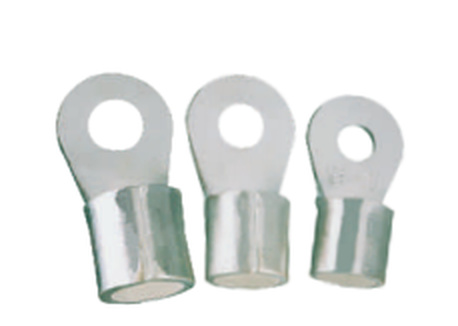
Konduktor berhenti sebelum ujung laras, sehingga hanya sebagian panjang crimp yang membawa arus. Pada terminal cincin, crimp terlihat normal dari atas; celah hanya terlihat di pintu masuk kabel.
Pada ferrule, gangguan yang sama muncul sebagai tabung yang tertutup di ujung jauh dan kosong di dekat kawat.
Penyebabnya biasanya adalah panjang strip: terlalu pendek untuk laras, atau strip yang diukur melawan isolasi, bukan konduktor.
Tangkap dengan: pengukur sepanjang strip di meja dan periksa apakah konduktor terlihat di ujung inspeksi laras.
Penyangga isolasi tidak terlewat
Pada terminal berinsulasi, crimp belakang harus menggigit selongsong. Jika alat diatur untuk terminal kosong, selongsong dibiarkan lepas dan kawat akan melengkung di pintu keluar laras.
Tidak ada yang muncul saat instalasi. Setelah beberapa ribu siklus getaran, untaian putus tepat di luar laras — kegagalan yang tampak seperti masalah kabel dan sebenarnya adalah masalah pengaturan alat.
Tangkap dengan: pemeriksaan lentur pada sampel; Kawat harus melentur di luar selongsong, bukan di mulut laras.
Tali di luar tong
Biasanya lubang yang terlalu besar untuk konduktor, kadang kawat yang terpelintir dan dipaksa masuk. Untaian yang berada di luar laras tidak membawa arus dan akan berkarat terlebih dahulu.
Pada aluminium ini lebih buruk: untaian yang terbuka teroksidasi dan resistansi sambungan meningkat meskipun crimp itu sendiri sudah baik.
Tangkap dengan: pemeriksaan visual pada pintu masuk kabel, sebelum sambungan diisolasi atau dilapisi.
Apa yang sebenarnya dibutuhkan pemeriksaan rutin
Tiga pemeriksaan, dilakukan pada sampel per shift, bukan pada setiap sendi:
- Visual — kedalaman crimp, kondisi sambungan, profil, helai di pintu masuk.
- Dimensi — tinggi atau lebar crimp terhadap pengaturan alat untuk ukuran terminal tersebut.
- Mekanis — uji tarik hingga nilai tarik sesuai ukuran kawat.
Alatnya sendiri juga perlu diperiksa: kondisi cetakan, pelepasan ratchet, dan apakah tanda cetakan masih sesuai dengan pekerjaan. Ratchet yang dilepaskan lebih awal adalah penyebab diam-diam dari banyak kekurangan krimp.
Semua ini tidak memakan waktu lama. Yang dicegah adalah versi mahal dari percakapan yang sama, yang dilakukan dengan pelanggan, bukan dengan operator.